ラベルの接着不良:ラベリング機における根本原因の診断と解決 — ラベリング機の表面汚染、接着剤と基材の不適合、環境要因(湿度/温度)によるラベリング機出力への影響。ラベルが剥がれ続ける…
さらに表示
ボトルラベル貼付機の自動化:包装効率の向上、人件費の削減、サイクルタイムの最適化 ボトルラベル貼付機の自動化により、多くの人が嫌がる単調で繰り返しの作業をすべて処理でき、作業員は...
さらに表示
ボトルラベル貼付機の信頼性に不可欠な予防保全 センサーやローラー、フィード機構の毎日の清掃と点検 毎日清潔に保つことで、ベタつきや汚れが蓄積するのを防ぎ、結果として...
さらに表示
生産の加速:自動ボトルラベリングマシンによる時間の節約 高ボリューム生産ラインにおけるボトルネックの解消 手作業でラベリングを行う場合、通常は毎分20〜30本のボトルが限界となり、大量生産ラインで大きな遅延が生じます…
さらに表示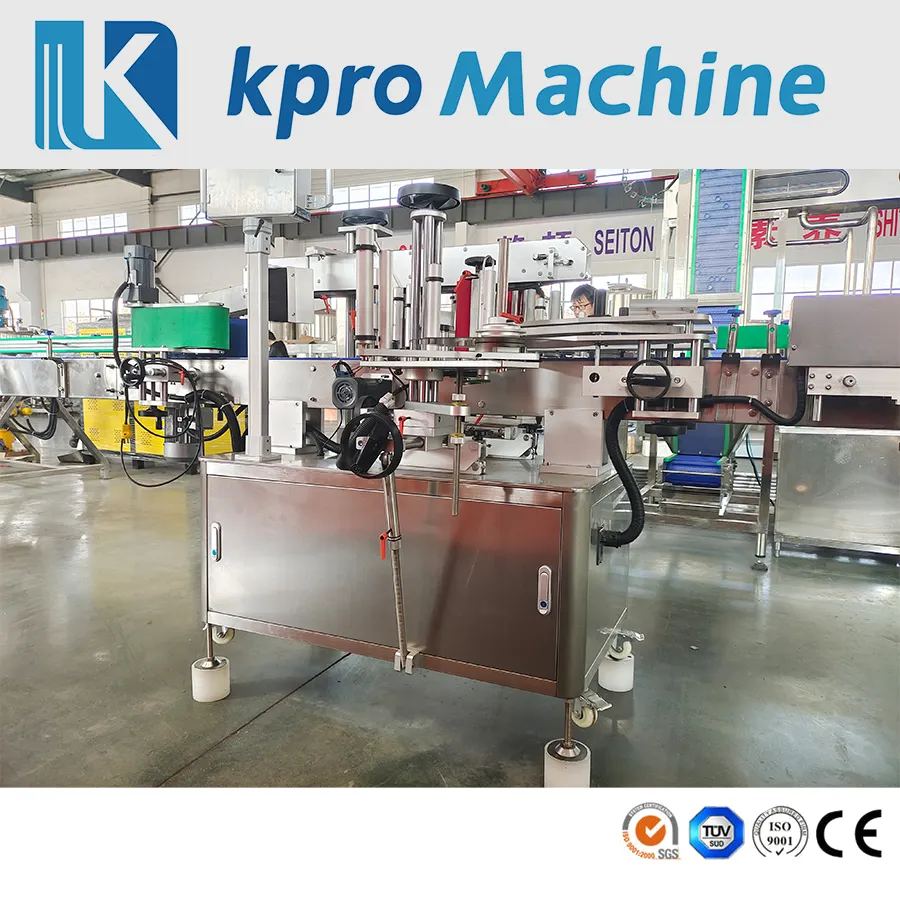
ボトルラベリングマシンの選定と容器の形状・素材の適合 多様なボトルの幾何学的形状に対応:円形、四角、平ら、六角、不規則な形状 ボトルラベリングマシンを選ぶ際、メーカーが最初に検討すべきことは…
さらに表示
ボトルラベリングマシン:ラベルの貼付方法と用途別の精度 シングルサイド、ダブルサイド、ラップアラウンド、トップ/ボトム、ネック部分へのラベリング技術 現代のボトルラベリング装置は、さまざまな形状や用途に応じて、巧妙な技術を駆使しています…
さらに表示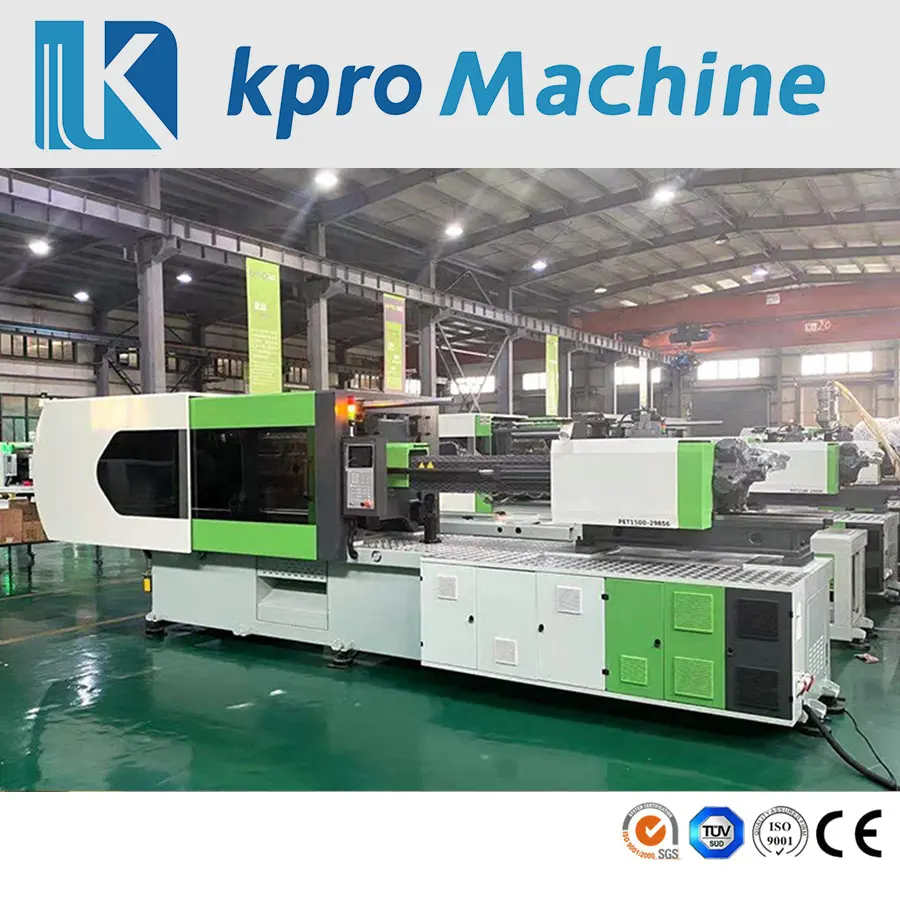
射出成形機におけるエネルギー消費の理解:運転中のエネルギー使用方法 射出成形機におけるエネルギー消費は、主に樹脂の可塑化、射出などの複数の主要な工程で発生します…
さらに表示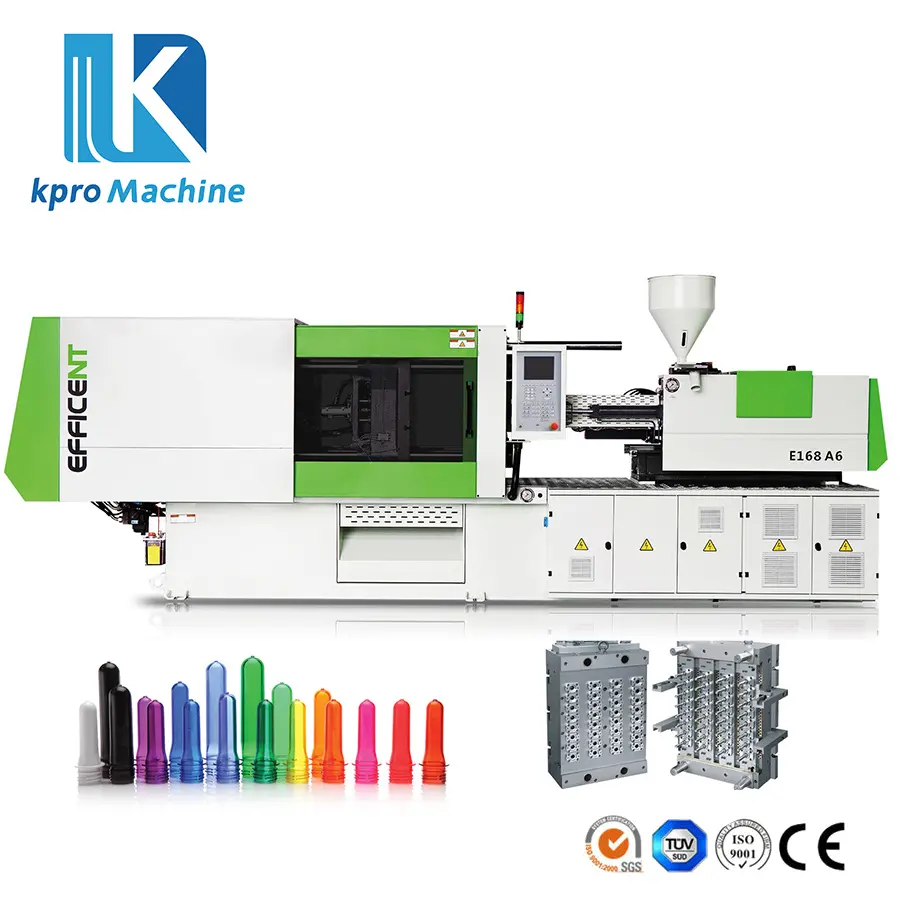
ショートショットおよび充填不足:原因の理解 材料の流れやキャビティ充填の失敗が原因で、溶融プラスチックが金型キャビティを完全に満たさない場合、ショートショットが発生します。
さらに表示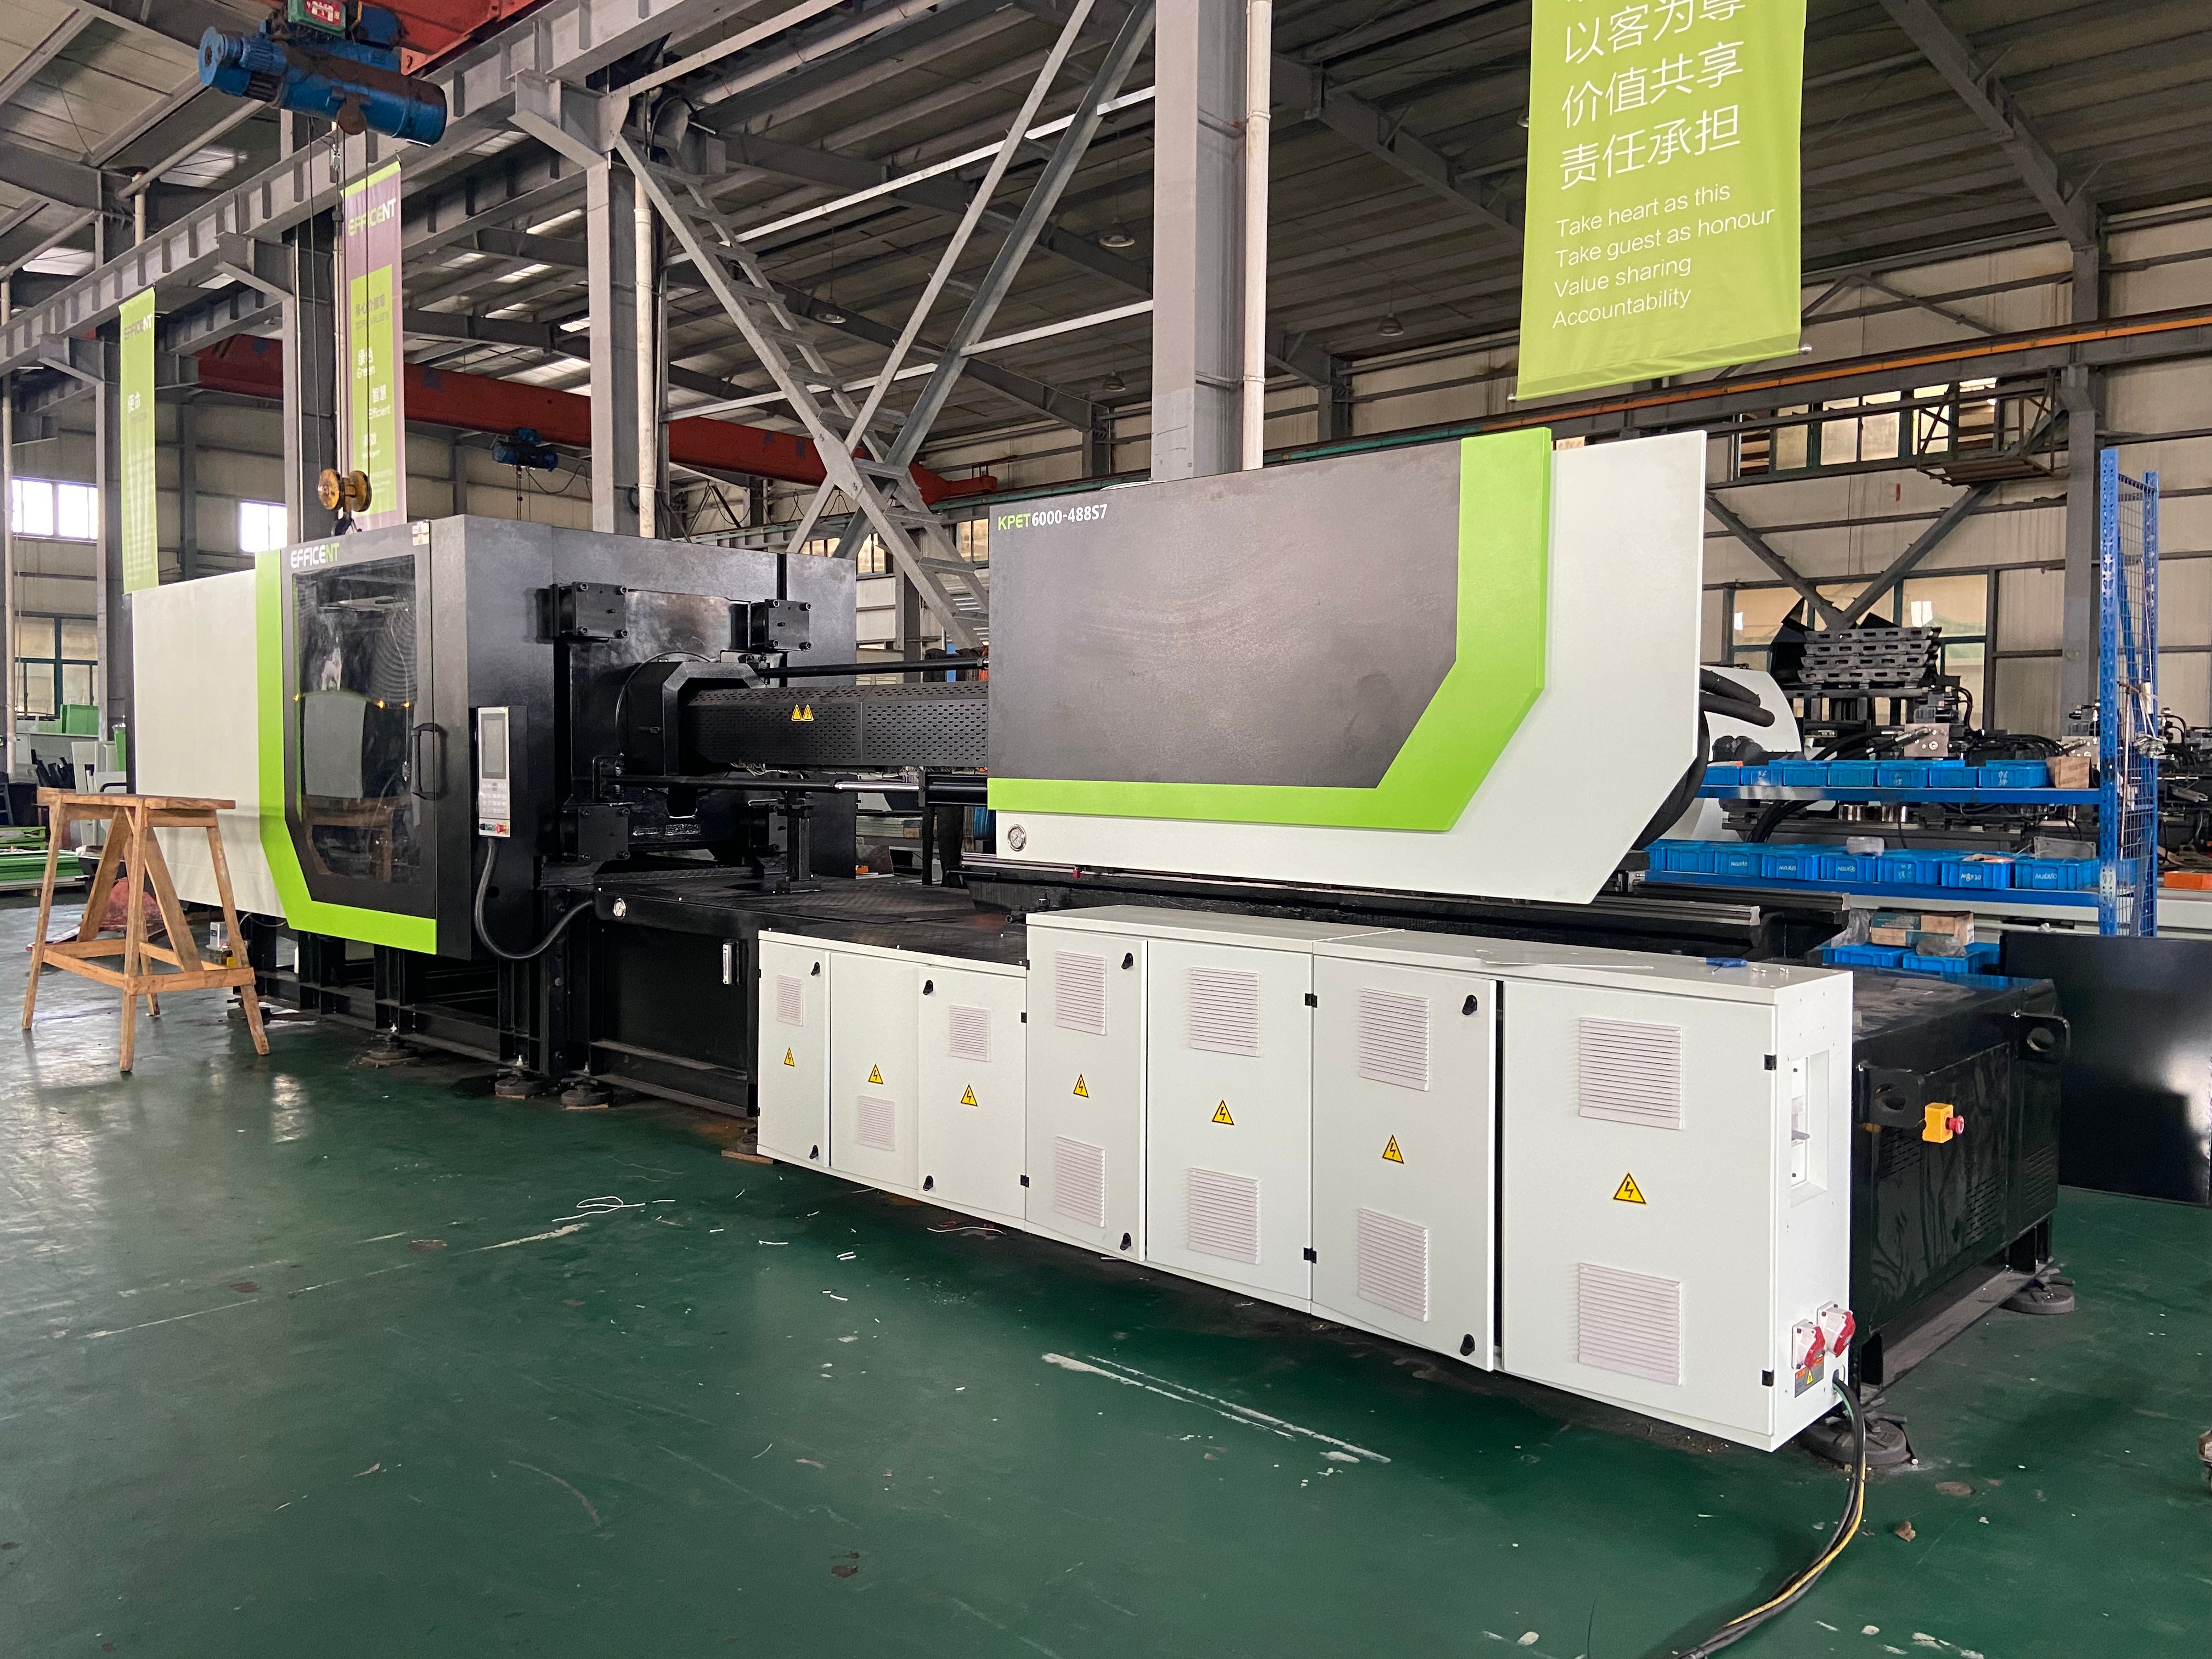
コア機構:油圧式、電動式、ハイブリッド式射出成形機の動作原理 油圧式射出成形機:高締付力の実現に流体動力を利用 油圧式射出成形機では、...
さらに表示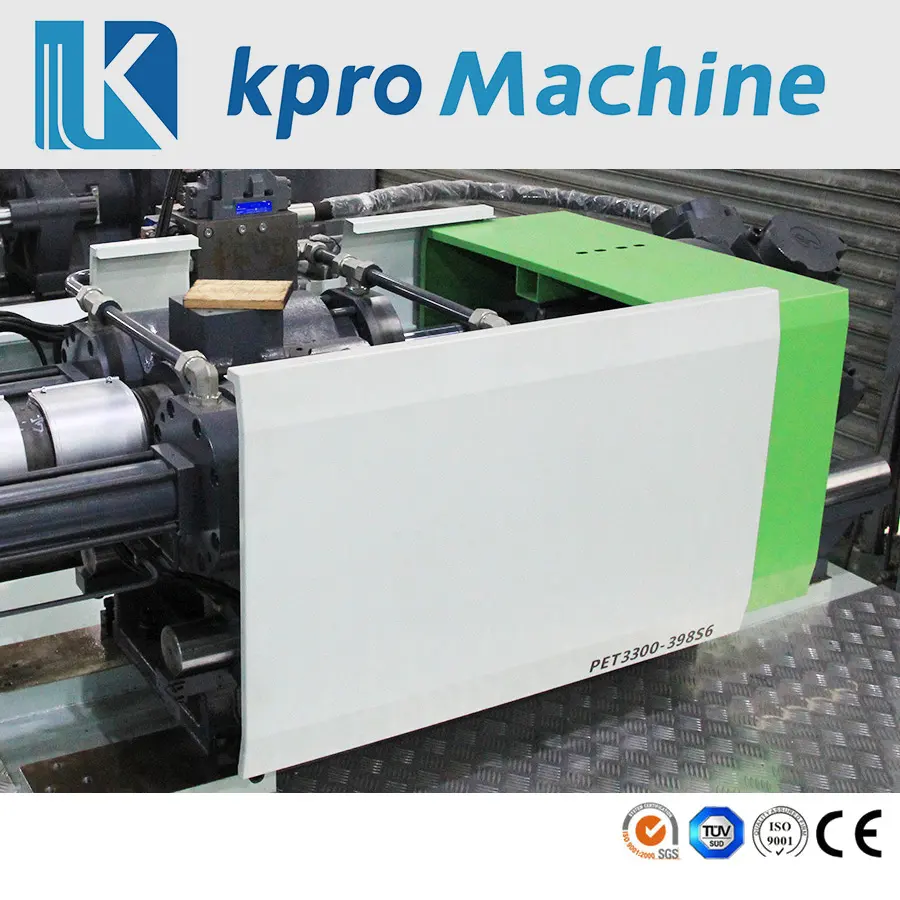
射出成形機の主要構成部品について理解する インジェクションユニットの構成部品とその機能 射出成形機の中心にはインジェクションユニットがあり、原材料を溶かして成形を行うことで、すべての動作の核となる部分です。
さらに表示
射出成形機の種類:油圧式、電動式、ハイブリッド式の比較 市場には基本的に3つの主要な射出成形機があります:油圧式、電動式、およびハイブリッド式です。それぞれ異なる方式で動作し、それぞれに特有の長所があります…
さらに表示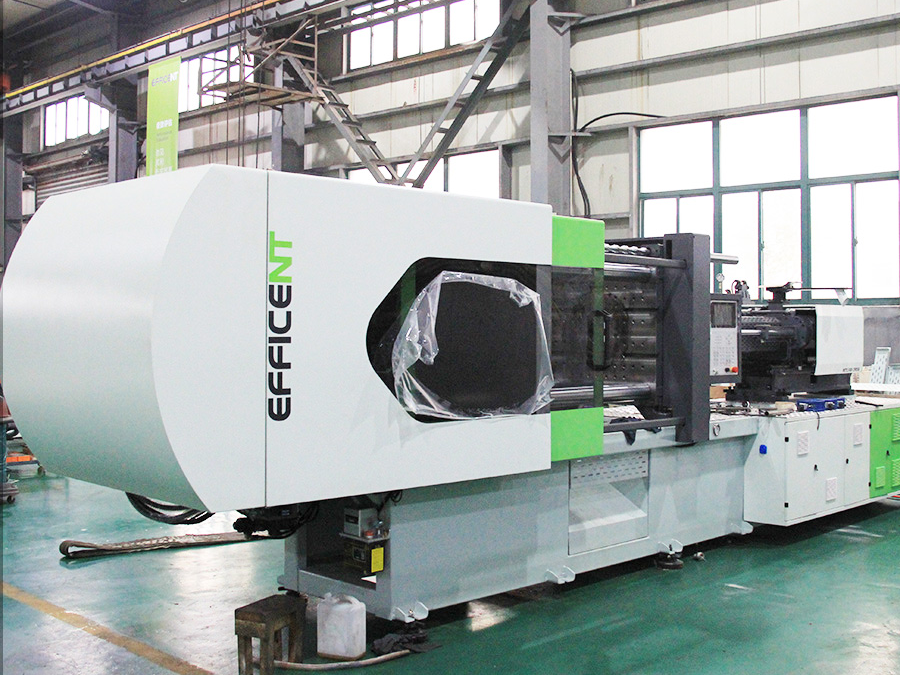
射出成形機の動作原理:プラスチックから完成品へ 4段階のサイクル:溶融、射出、冷却、脱型 射出成形機は、プラスチックペレットを完成品に変える4段階のプロセスによって動作します…
さらに表示 EN

