 EN


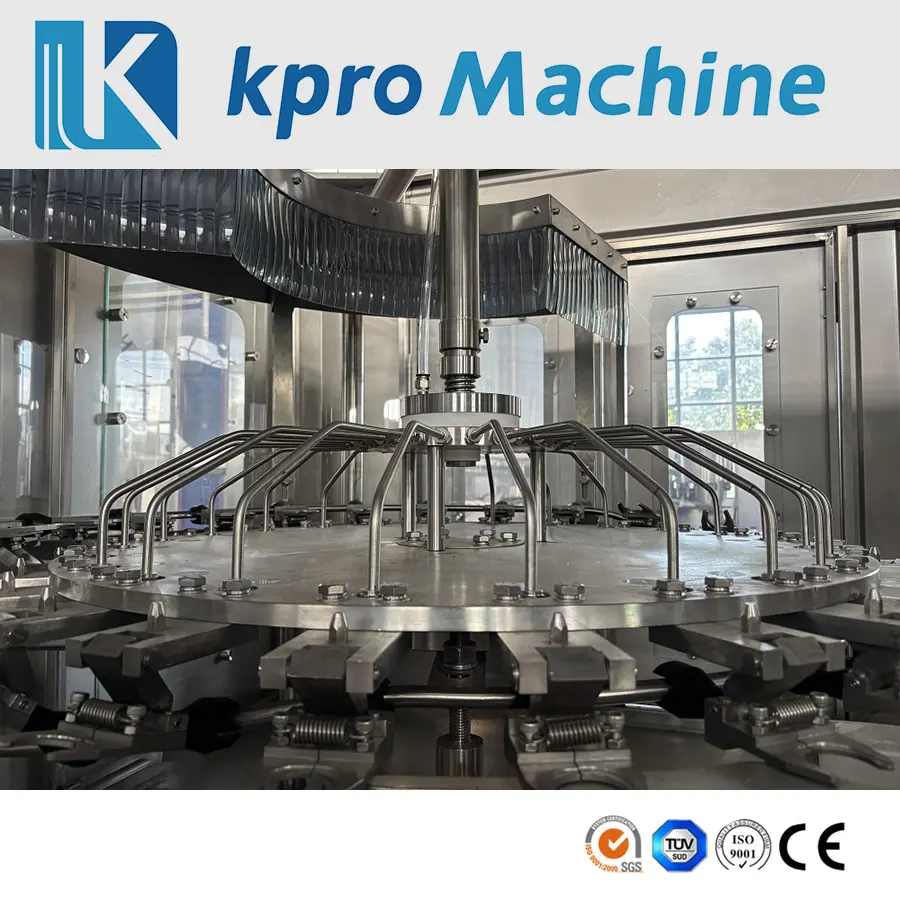
Интеграция соковыжималка с системами маркировки и укупорки представляет собой критически важную операционную веху для производителей напитков, стремящихся оптимизировать эффективность производства и поддерживать стабильные стандарты качества. Правильно интегрированная машина для розлива соков оптимизирует весь процесс розлива в бутылки — от наполнения до маркировки и окончательной укупорки, устраняя ручные переходы и снижая риски загрязнения продукции. Для производителей, работающих на конкурентных рынках, понимание того, как бесшовно объединить эти три ключевых компонента — блок наполнения, механизм маркировки и устройство укупорки — напрямую влияет на производительность, трудозатраты и последовательность бренда.
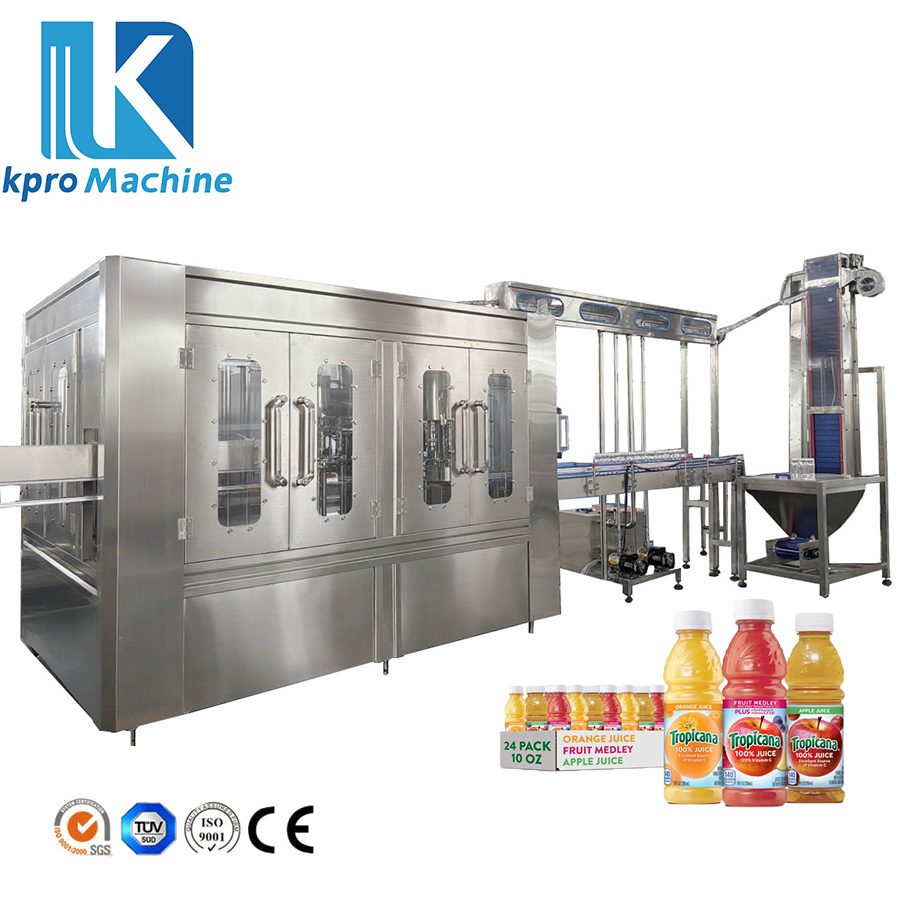
Это исчерпывающее руководство рассматривает технические, эксплуатационные и логистические аспекты интеграции сокового аппарата с дополнительными системами маркировки и укупорки. Независимо от того, модернизируете ли вы существующую производственную линию или создаёте новое предприятие по розливу напитков, представленные здесь сведения помогут вам избежать дорогостоящих ошибок, оптимизировать производительность системы и достичь целей по объёмам выпуска, необходимых вашему бизнесу. Мы рассмотрим требования к инфраструктуре, стратегии синхронизации, меры контроля качества и практические аспекты монтажа, обеспечивающие гармоничную работу сокового аппарата совместно с оборудованием последующих стадий обработки.
Основы интеграции соковых аппаратов
Что означает интеграция для производства напитков
Интеграция сокового аппарата означает механическое и операционное согласование вашего оборудования для розлива с подсистемами этикетирования и закупорки с целью создания единой непрерывной производственной линии. Вместо того чтобы работать как изолированные станции, между которыми бутылки перемещаются вручную на каждом этапе, интегрированная экосистема сокового аппарата обеспечивает автоматическое перемещение бутылок непосредственно из камеры розлива в блок этикетирования, а затем — на станцию закупорки без вмешательства оператора. Такой подход с непрерывным потоком минимизирует простои, снижает вероятность ошибок персонала и обеспечивает точное позиционирование бутылок на каждом этапе производства.
Машина для розлива сока должна взаимодействовать с системой нанесения этикеток, чтобы обеспечить правильный угол и положение нанесения этикеток при соблюдении надлежащего расстояния между бутылками. Аналогично, механизм закупорки вашей машины для розлива сока должен быть синхронизирован со станцией нанесения этикеток, чтобы свеженаполненные и промаркированные бутылки поступали на блок закупорки в правильной ориентации и в нужное время. При отсутствии надлежащей интеграции возникают узкие места, снижается производительность, а также появляются несоответствия качества, наносящие ущерб репутации бренда.
Ключевые компоненты интегрированной системы
Эффективная стратегия интеграции сокового аппарата требует понимания трёх основных компонентов, работающих в тесной взаимосвязи. Сам соковый аппарат отвечает за наполнение бутылок точными объёмами сока или напитка, контролируя высоту налива, температуру продукта и управление переливом. Затем система нанесения этикеток наносит на каждую бутылку этикетки с информацией о продукте, данными для соответствия нормативным требованиям и фирменной графикой по мере выхода бутылок из сокового аппарата. Наконец, система закрытия бутылок устанавливает крышки с функцией контроля вскрытия или стандартные крышки, обеспечивая герметичность и готовность продукта к размещению на полке.
Каждый из этих компонентов работает на основе различных механических принципов и циклов времени. Соковый аппарат наполняет ёмкости партиями или непрерывным потоком — в зависимости от конструкции. Блок маркировки требует, чтобы бутылки находились в неподвижном положении либо двигались с контролируемой скоростью, чтобы точно наносить клеевые этикетки или прикреплять предварительно нанесённые этикетки. Система закрытия бутылок требует точного позиционирования бутылок для надёжного навинчивания крышек без перекоса резьбы или смещения. Согласование этих трёх различных механических рабочих процессов представляет собой основную задачу и одновременно возможность интеграции.
Технические аспекты синхронизации сокового аппарата
Выравнивание конвейера и логика расстояний между объектами
Физическое соединение между вашей машиной для сока, системой нанесения этикеток и оборудованием для закупорки зависит от правильно спроектированных конвейерных систем, обеспечивающих постоянное расстояние между бутылками и стабильную скорость их перемещения. В большинстве современных установок для производства сока используются механизмы передачи с помощью звёздчатых колёс или сервоприводные конвейеры, которые перемещают бутылки через каждую станцию с точно выверенными интервалами. При интеграции машины для сока с последующим оборудованием скорость конвейера должна соответствовать самому медленному компоненту — как правило, системе нанесения этикеток, которой требуется больше времени на обработку каждой бутылки по сравнению с процессом наполнения.
Ваша машина для розлива сока должна завершать цикл наполнения в течение временного окна, определяемого общей скоростью линии. Если машина для розлива сока наполняет бутылки за две секунды, а система этикетирования требует три секунды на каждое нанесение этикетки, то скорость линии необходимо установить на уровне трёх секунд на бутылку, чтобы предотвратить столкновения или смещение позиций. Напротив, если цикл работы вашей машины для розлива сока быстрее, чем способна обработать система этикетирования, бутылки будут скапливаться в точке передачи, что приведёт к образованию отходов и возможному проливу продукта. Тщательная синхронизация обеспечивает бесперебойное движение продукции и устраняет такие нарушения производственного процесса.
Интеграция электрической и управляющей системы
Современные системы соковых автоматов полагаются на программируемые логические контроллеры (PLC) и распределённые архитектуры управления для координации нескольких подсистем. При интеграции сокового автомата с оборудованием для нанесения этикеток и закрытия бутылок все три компонента должны взаимодействовать через центральную систему управления, которая отслеживает уровень наполнения, статус нанесения этикеток, фиксацию крышек и метрики качества продукции. Такая система управления, как правило, использует датчики реального времени для обнаружения наличия бутылок, подтверждения успешного наполнения, проверки правильности размещения этикеток и контроля степени затяжки крышек.
Интеграция сокового аппарата на электрическом уровне требует согласования распределения электроэнергии, сигнальных протоколов и систем аварийного отключения по всем трём агрегатам. Интерфейс оператора сокового аппарата должен обеспечивать просмотр в реальном времени показателей маркировки и состояния закупорки, что позволяет быстро выявлять и устранять неисправности до их распространения по всей производственной линии. Многие производители соковых аппаратов предлагают предварительно настроенные модули управления, специально разработанные для совместной работы с популярными брендами маркировочного и закупорочного оборудования, что упрощает интеграцию и сокращает время ввода в эксплуатацию.
Практические стратегии монтажа и ввода в эксплуатацию
Планирование пространства и компоновка оборудования
Успешная интеграция сокового аппарата с системами этикетирования и укупорки начинается с тщательного планирования производственного помещения и проектирования размещения оборудования. Соковый аппарат занимает значительную площадь пола, а станции этикетирования и укупорки должны располагаться в непосредственной близости от него, чтобы обеспечить эффективный поток продукции и свести к минимуму длину конвейерных линий между станциями. Большинство производителей соковых аппаратов предоставляют технические паспорты, в которых указаны габаритные размеры, точки подключения коммуникаций и рекомендуемые зоны свободного пространства для доступа при техническом обслуживании.
При проектировании планировки объекта выделите достаточное пространство для доступа операторов, линий подачи ингредиентов к соковому аппарату и зон временного хранения готовой продукции за станцией укупорки. Учитывайте потенциал будущего расширения: многие предприятия предусматривают установку второй параллельной линии сокового аппарата, которая может использовать общую инженерную инфраструктуру с первой линией. Согласуйте действия с поставщиком сокового аппарата, поставщиком этикетировочного оборудования и поставщиком системы укупорки, чтобы всё оборудование поставлялось откалиброванным и готовым к совместной работе, что сократит задержки при вводе в эксплуатацию.
Калибровка, испытания и подтверждение качества
Перед началом коммерческого производства ваша интегрированная система для производства соков должна пройти всестороннюю калибровку и испытания. Сначала запустите соковыжималку автономно, чтобы проверить точность наполнения, стабильность температуры продукта и обработку перелива в нормальных эксплуатационных условиях. Протестируйте систему маркировки на пустых бутылках, чтобы подтвердить правильность расположения этикеток, их адгезию и согласованность отслеживания. Затем протестируйте систему закупорки отдельно, чтобы проверить правильность установки крышек, стабильность крутящего момента и валидацию целостности крышек.
После того как отдельные компоненты начнут работать корректно, проведите интегрированные испытания с использованием имитационных бутылок или пробных партий продукции, чтобы убедиться в бесперебойной работе всей системы. Следите за возможными конфликтами по времени, несоосностью конвейеров, электрическими помехами в сигналах или механическим заклиниванием — всем тем, что может нарушить производственный процесс. Проведите продолжительные испытания в режиме непрерывной работы при расчётных скоростях, чтобы подтвердить стабильность функционирования и выявить скрытые проблемы до перехода к полноформатному производству. Поставщик вашего сокового аппарата должен обеспечивать техническую поддержку на данном этапе пусконаладочных работ для устранения возникающих вопросов и оптимизации параметров производительности с учётом особенностей вашей продукции и условий эксплуатации на объекте.
Обеспечение качества и постоянная оптимизация эффективности
Протоколы мониторинга и профилактического обслуживания
Для интегрированной системы сокового аппарата требуется постоянный контроль и профилактическое обслуживание, чтобы поддерживать производительность и свести к минимуму незапланированные простои. Внедрите ежедневные процедуры осмотра, включающие проверку точности наполнения сокового аппарата, качества нанесения этикеток, герметичности закрутки крышек и выравнивания конвейера. Отслеживайте ключевые показатели эффективности, такие как стабильность массы наполнения, частота дефектов при нанесении этикеток, отклонение крутящего момента при закрутке крышек и общая эффективность оборудования (OEE), чтобы выявлять тенденции, указывающие на потенциальные проблемы.
Срок службы и надежность вашей соковыжималки зависят от соблюдения графика технического обслуживания, рекомендованного производителем, для уплотнений, подшипников, насосов и электрических компонентов. Ведите журнал технического обслуживания, в котором фиксируются все виды сервисных работ, замена запасных частей и корректировки параметров работы вашей соковыжималки, системы маркировки и оборудования для закупорки. Во многих современных системах соковыжималок предусмотрены датчики прогнозирующего технического обслуживания, которые информируют операторов о степени износа компонентов до наступления отказов, что позволяет проводить профилактическое обслуживание и предотвращать дорогостоящие простои производства.
Оптимизация для разнообразия продукции и гибкости производства
По мере развития вашего бизнеса стратегия интеграции соковых автоматов должна учитывать различные формулы продукции, размеры бутылок, дизайн этикеток и параметры крышек. Современные системы соковых автоматов оснащены модульными компонентами, которые можно перенастраивать для работы с разными габаритами бутылок и объёмами наполнения при минимальном простоевом времени. Ваша система нанесения этикеток должна обеспечивать быструю замену между различными дизайнами и материалами этикеток, а оборудование для закупорки — поддерживать несколько типов и размеров крышек, чтобы удовлетворять потребности разнообразного ассортимента продукции.
Проверьте гибкость интегрированной системы сокового автомата, проведя испытания на переналадку для запланированных вариантов продукции. Зарегистрируйте время, необходимое для перенастройки сокового автомата под разные размеры бутылок, убедитесь, что регулировки этикетировочного и закупорочного оборудования соответствуют изменениям в конфигурации розлива, и разработайте стандартные операционные процедуры для быстрой и точной переналадки. Такая инвестиция в гибкость защищает ваши производственные вложения и обеспечивает оперативную реакцию на рынок при запуске новых соковых продуктов или выходе на новые рыночные сегменты.
ЧаВО
Какова типичная производственная мощность сокового автомата при интеграции с этикетировочными и закупорочными системами?
Производственная мощность зависит от конкретной модели вашего сокового аппарата, размера бутылок, вязкости продукта и скоростных возможностей оборудования для нанесения этикеток и закупорки. Большинство интегрированных систем соковых аппаратов работают со скоростью от 3000 до 8000 бутылок в час при стандартной упаковке. Производительность сокового аппарата обычно определяется самым медленным компонентом линии — как правило, системой нанесения этикеток, которая может требовать больше времени на обработку по сравнению с наполнением или закупоркой. Поставщик вашего сокового аппарата может рассчитать реалистичную производительность на основе ваших конкретных эксплуатационных требований и конфигурации оборудования.
Можно ли модернизировать существующий соковый аппарат новыми системами нанесения этикеток и закупорки?
Многие существующие установки соковых машин можно модернизировать современным оборудованием для нанесения этикеток и закупорки, однако совместимость зависит от конструкции вашей соковой машины, наличия подключений коммуникаций и архитектуры системы управления. Устаревшие модели соковых машин могут не иметь необходимых электрических интерфейсов или механических крепёжных точек для бесшовной интеграции. Перед модернизацией проведите оценку вашей соковой машины системным интегратором, который определит совместимость, выявит необходимые доработки и предоставит смету затрат на обновление систем управления, конвейеров и коммуникационных подключений для поддержки современных систем нанесения этикеток и закупорки.
Как устранять несинхронизацию между моей соковой машиной, системой нанесения этикеток и системой закупорки?
Начните с изоляции каждого компонента, чтобы убедиться в его автономной работоспособности: запустите соковыжималку без подключённого оборудования нижестоящих участков, протестируйте систему маркировки на пустых бутылках и проверьте корректность работы системы закупорки. Если отдельные компоненты функционируют правильно, проверьте настройки скорости конвейера, чтобы убедиться в согласованности всех трёх систем на одном темпе производства. Осмотрите датчики и электрические соединения между соковыжималкой и системой маркировки, а также между системой маркировки и станцией закупорки — на предмет ослабленных проводов или помех в сигналах. Ознакомьтесь с документацией по системе управления соковыжималкой, чтобы убедиться в правильности логики программы ПЛК и синхронизации сигналов; при сохранении проблем свяжитесь со службами технической поддержки поставщиков оборудования.
Содержание
- Основы интеграции соковых аппаратов
- Технические аспекты синхронизации сокового аппарата
- Практические стратегии монтажа и ввода в эксплуатацию
- Обеспечение качества и постоянная оптимизация эффективности
-
ЧаВО
- Какова типичная производственная мощность сокового автомата при интеграции с этикетировочными и закупорочными системами?
- Можно ли модернизировать существующий соковый аппарат новыми системами нанесения этикеток и закупорки?
- Как устранять несинхронизацию между моей соковой машиной, системой нанесения этикеток и системой закупорки?