 EN
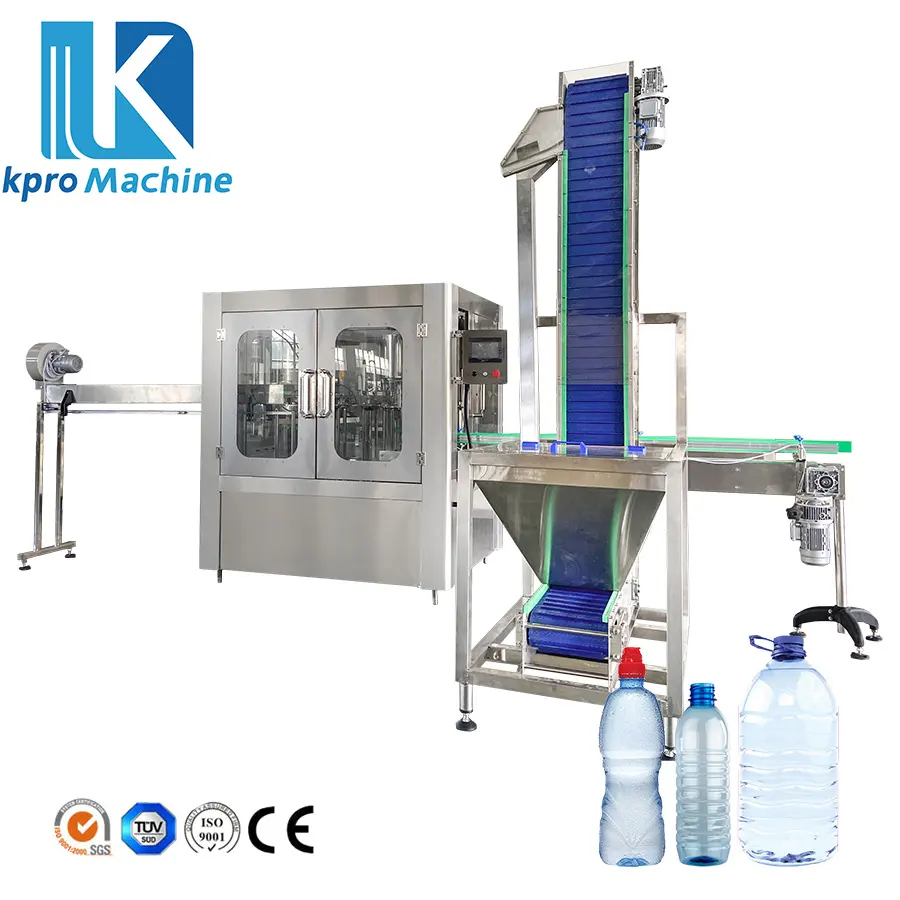
في قطاع المشروبات والمياه المعبأة، يُعد الحفاظ على وقت التشغيل الإنتاجي المستمر أمرًا بالغ الأهمية لتلبية جداول التسليم والحفاظ على الربحية. وتُعتبر آلة تعبئة المياه العمود الفقري لأي عملية تعبئة، ومع ذلك قد تتعرض حتى أكثر المعدات موثوقيةً لاضطرابات تشغيلية توقف الإنتاج وترفع التكاليف. وفهم أبرز المشكلات التي تؤثر في هذه الأنظمة ومعرفة كيفية معالجتها بسرعة يمكن أن يُحدث فرقًا كبيرًا بين إجراء تعديلات طفيفة أو توقفٍ طويل الأمد يؤثر على سلسلة التوريد بأكملها.
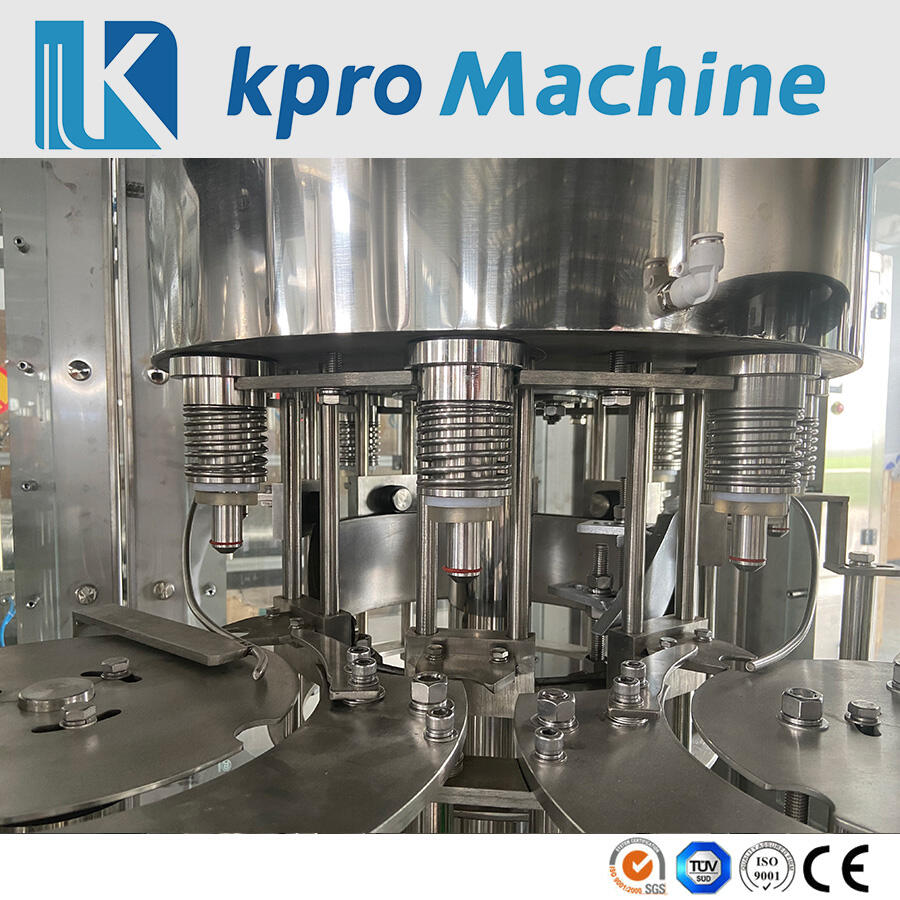
يُعَالِج هذا الدليل الشامل لاستكشاف الأخطاء وإصلاحها المشكلات الواقعية التي يواجهها المشغلون يوميًّا أثناء تشغيل معدات تعبئة المياه. فمنذ اختلاف حجم التعبئة وعدم انتظامه وتسرب الصمامات، وصولًا إلى انسداد الناقلات وأخطاء أنظمة التحكم، فإن كل مشكلة تظهر أعراضًا محددة وتتطلب منهجيات تشخيصية موجَّهة. وبتحديد الأسباب الجذرية بدلًا من معالجة الأعراض فقط، يمكن لمدراء الإنتاج تنفيذ حلولٍ تُعيد الكفاءةَ وتمنع حدوث الأعطال المتكررة. وتستعرض الأقسام التالية الآليات التقنية الكامنة وراء الأعطال الشائعة، وتوفر خطوات عملية قابلة للتنفيذ لحلِّها بكفاءة.
مشكلات عدم انتظام حجم التعبئة
فهم أسباب تباين الحجم
واحدة من أكثر المشكلات التي يتم الإبلاغ عنها بشكل متكرر فيما يخص أي ماكينة لتعبئة المياه تتعلق بالزجاجات التي تتلقى إما كمية زائدة أو ناقصة من المنتج. وتؤدي التناقضات في الحجم إلى فشل في ضبط الجودة، ومشكلات تتعلق بالامتثال التنظيمي، وعدم رضا العملاء. وتساهم عدة عوامل ميكانيكية وتشغيلية في هذه المشكلة. فعلى سبيل المثال، تسبب الفوهات المستهلكة لعملية التعبئة والتي تحتوي على أختام تالفة تسرب الهواء، مما يعطل تأثير السحب الشعري اللازم لتحقيق التعبئة الدقيقة حسب الحجم. كما أن التقلبات في ضغط خط التوريد تُحدث معدلات تدفق متغيرة، ما يؤدي إلى تغير الكمية المُملَّأة في كل دورة تعبئة. بالإضافة إلى ذلك، قد تؤدي إعدادات التوقيت غير الصحيحة في نظام التحكم إلى فتح وغلق الصمامات قبل اكتمال دورات التعبئة بالكامل.
كما تؤثر التغيرات في درجة حرارة مياه التغذية على الكثافة واللزوجة، مما يؤثر بدوره على سرعة تدفق السائل عبر رؤوس الملء. وعندما تتغير درجة حرارة الماء بشكل كبير بين نوبات الإنتاج، فإن نفس معالم الوقت تُنتج أحجام ملء مختلفة. ويحدث انجراف المعايرة تدريجيًّا مع اهتراء المكونات بشكل طبيعي، ما يؤدي إلى فقدان الدقة تدريجيًّا في الإعدادات التي كانت دقيقة في البداية، وبالتالي تصبح غير موثوقة مع مرور الوقت. ويجب أن يدرك المشغلون أن مشاكل حجم الملء نادرًا ما تنبع من سبب واحد فقط، بل عادةً ما تنطوي على عدة عوامل مساعدة تتراكم آثارها معًا.
خطوات التشخيص لمشاكل الحجم
ابدأ استكشاف أسباب عدم اتساق الحجم بالقياس الفعلي لأوزان الملء عبر عينة إحصائية ذات دلالة من الزجاجات. سجّل بيانات ما لا يقل عن عشرين زجاجة متتالية واحسب الانحراف المعياري لتحديد ما إذا كانت التباينات تقع ضمن نطاقات التسامح المقبولة. وإذا أظهرت الزجاجات ميلًا منهجيًّا نحو الملء الزائد أو الناقص، فتحقق من إعدادات منظم الضغط الموجود على خط التوزيع الرئيسي. وتتطلب معظم أنظمة آلات تعبئة المياه ضغط دخولٍ ثابتًا ضمن نطاقات مُحدَّدة، وعادةً ما يتراوح هذا الضغط بين ٠٫٢ و٠٫٤ ميجا باسكال، وذلك حسب تصميم المعدات. واستخدم مقياس ضغط معادِ Calibration للتحقق من أن الضغط التشغيلي الفعلي يتماشى مع المواصفات المقدمة من الشركة المصنِّعة.
افحص كل صمام تعبئة بحثًا عن علامات التآكل المرئية، مع التركيز بشكل خاص على أسطح المقاعد ومكونات الإغلاق. فحتى الخدوش الطفيفة أو الرواسب الموجودة على مقاعد الصمامات تمنع الإغلاق التام، ما يسمح بمرور المنتج باستمرار بعد نقطة التوقف المقصودة. نظّف جميع مكونات الصمامات بدقة باستخدام مواد تنظيف مناسبة لإزالة الرواسب المعدنية دون إلحاق الضرر بالختم. استبدل أي حلقات O أو حشيات أو أغشية مُستهلكة وفقًا لجدول الصيانة. وبعد الانتهاء من هذه الفحوصات الميكانيكية، شغّل إجراء معايرة باستخدام واجهة لوحة التحكم لإعادة ضبط المعايير الأساسية والتحقق من توافق تسلسلات التوقيت مع خصائص التدفق الفعلية.
التدابير الوقائية لضمان دقة التعبئة
يتطلب الحفاظ على أحجام التعبئة المتسقة إنشاء جدول صيانة استباقي يعالج التآكل قبل أن يتسبب في مشكلات إنتاجية. نفّذ فحوصات بصرية يومية لفوهة التعبئة، مع التحقق من وجود أي علامات لتراكم المنتج أو تلفها. وحدّد دورات تنظيف متعمقة أسبوعيًّا تتضمن فك تجميعات الصمامات لفحصها وتنظيفها بدقة. واحفظ سجلاً تفصيليًّا لقياسات وزن التعبئة خلال كل دورة إنتاج، مستخدمًا مخططات التحكم الإحصائي في العمليات لتحديد الاتجاهات قبل أن تتجاوز الحدود المسموح بها. وعندما تظهر أنماطٌ تشير إلى انحراف تدريجي في أحجام التعبئة، قم بجدولة إعادة المعايرة فورًا بدلًا من الانتظار حتى حدوث أعطال تامة.
تثبيت مرشحات تدفقية في خطوط إمداد المياه لمنع تلوث الجسيمات الذي يُسرّع من تآكل الصمامات. وضمان أن أنظمة التحكم في درجة الحرارة تحافظ على درجة حرارة المنتج ثابتة طوال فترات التشغيل الإنتاجية. وتدريب المشغلين على التعرف على علامات التحذير المبكرة، مثل الأصوات غير المعتادة الصادرة عن رؤوس التعبئة أو التسرب المرئي بين دورات التعبئة. وبمعالجة الانحرافات الطفيفة فور حدوثها، تُجنَّب المشكلات المتراكمة التي تتطلب تشخيصاً معقداً واستبدال مكونات واسعاً. وينبغي النظر في ترقية العدادات الإلكترونية للتدفق في التركيبات الحرجة آلة ملء المياه التي توفر ملاحظات فورية تسمح بالضبط التلقائي لمعايير التعبئة.
الصمامات المتسربة وفشل الأختام
تحديد أنواع التسريبات المختلفة
يُعَد التسرب فئةً أخرى حرجة من المشكلات التي تؤثر على تشغيل آلات تعبئة المياه. وليس كل التسربات ناتجة عن نفس المصدر أو تتطلب حلولاً متطابقة. ويحدث تسرب مقعد الصمام عندما تتضرر سطح الختم أو تتلوث، مما يمنع الإغلاق التام حتى عند تحريك الصمام إلى وضع الإغلاق. وعادةً ما تظهر هذه التسربات على هيئة قطرات مستمرة تخرج من فوهات التعبئة بين الدورات. أما تسرب ختم العمود فيظهر حول المكونات المتحركة حيث تمر الأجزاء الدوارة أو المنزلقة عبر حدود الضغط. ويظهر المنتج على طول عمود المحرك أو حول آلية التعديل، وغالبًا ما يترافق ذلك مع تآكل مرئي أو رواسب معدنية.
تحدث تسريبات نقطة الاتصال عند التوصيلات المُلولبة، أو التوصيلات الانضغاطية، أو الوصلات المفلنجة، حيث تؤدي أخطاء التجميع أو الاهتزاز إلى فك هذه الوصلات تدريجيًّا مع مرور الوقت. وقد تكون هذه التسريبات متقطعة، أي تظهر فقط في ظل ظروف ضغط معيَّنة أو بعد تشغيلٍ طويلٍ عندما تؤثِّر التمددات الحرارية على سلامة الوصلة. أما فشل الأغشية في الصمامات المشغَّلة هوائيًّا فيؤدي إلى تسريبات داخلية تقلِّل من قوة التشغيل دون أن تُنتج أي تسريب خارجي مرئي. ويلاحظ المشغلون أن الصمامات تستجيب ببطءٍ أو تفشل في الفتح بالكامل، مما يقلِّل من معدلات التدفُّق رغم عدم ظهور أي منتج خارج النظام.
استكشاف أسباب التسريبات وإصلاحها
عزل مصادر التسرب بشكل منهجي عن طريق تفريغ آلة تعبئة الماء من الضغط وإجراء فحوصات بصرية في ظل ظروف إضاءة جيدة. واستخدم مناشف ورقية نظيفة وجافة لمسح النقاط المشتبه في تسربها، ثم شغّل النظام تحت ضغط وراقب الموقع الذي تظهر فيه الرطوبة أولاً. أما بالنسبة لتسرب مقاعد الصمامات، فقم بإزالة تجميع الصمام وافحص أسطح الإغلاق باستخدام عدسة مكبرة. وابحث عن الخدوش أو الحفر أو الجسيمات العالقة التي تمنع التماس الكامل. ونظّف المقاعد باستخدام مركبات تلميع مناسبة، مع العمل بحركات دائرية لاستعادة النعومة على الأسطح. وإذا تجاوز الضرر الخدوش السطحية البسيطة، فاستبدل تجميع الصمام بالكامل بدلًا من محاولة إصلاحه، إذ قد لا توفر مثل هذه الإصلاحات حلولًا سوى مؤقتة.
افحص أختام العمود من خلال مراقبة المنطقة المحيطة بجذوع المحركات أثناء التشغيل. وإذا ظهر المنتج أثناء دورة الصمام لكنه يتوقف عند بقاء الصمامات ثابتة، فهذا يدل على فشل الختم الديناميكي ويستلزم استبداله. أما بالنسبة لتسربات الوصلات، فاستخدم منهجية منهجية لإعادة شد المفاصل وفقًا لقيم العزم المحددة. ولا تُشَدّ التوصيلات أبدًا بشكل مفرط، لأن القوة الزائدة قد تشوه أسطح الختم وتؤدي إلى تسرب أسوأ. وعند إعادة تجميع الوصلات الملولبة، طبّق مادة ختم للخيوط أو استبدل حلقات الأوكسي O-rings التالفة. وبالنسبة لصمامات الغشاء، نفّذ اختبارات التشغيل مع مراقبة استهلاك ضغط الهواء. فإذا زاد استهلاك الهواء دون أن يترافق ذلك بحركة متناظرة للصمام، فهذا يشير إلى تلف داخلي في الغشاء ويستلزم استبداله فورًا.
إدارة سلامة الختم على المدى الطويل
يقتضي منع فشل الأختام الانتباه إلى بيئة التشغيل وممارسات الصيانة. ومن الأمور الأساسية التوافق الكيميائي بين مواد الأختام والمنتج الذي يتم تعبئته. وتأكد من أن جميع المكونات المطاطية مُصنَّفة للاستخدام المستمر مع الماء وأي مواد كيميائية معالجة موجودة في منتجك. وبعض مواد الأختام تتدهور بسرعة عند تعرضها لماء مكلور أو نطاقات معينة من درجة الحموضة (pH). واستبدل الأختام القياسية ببدائل مقاومة كيميائيًّا عند الحاجة، وذلك لتمديد عمر الخدمة وتقليل تكرار الفشل.
الحفاظ على التزييت المناسب لجميع أسطح الختم المتحركة وفقًا لمواصفات الشركة المصنعة. واستخدام مواد تزييت معتمدة للاستخدام في الأغذية فقط، والمصرح بها للاتصال المباشر بالمنتج في تطبيقات التعبئة. ويؤدي نقص التزييت إلى احتكاك مفرط يولّد الحرارة ويُسرّع من تدهور الختم. وينبغي تنفيذ برامج استبدال دورية لمكونات التآكل بدل الانتظار حتى حدوث الأعطال. وتتبع عمر الختم التشغيلي عبر مختلف طرازات آلات تعبئة المياه وحجم الإنتاج لتحديد فترات الاستبدال التي تمنع حدوث أعطال غير متوقعة. وتخزين خواتم الاستبدال في بيئات خاضعة للرقابة بعيدًا عن أشعة الشمس المباشرة ومصادر الأوزون والتقلبات الشديدة في درجات الحرارة التي تُضعف المطاطيات حتى قبل التركيب.
مشاكل مناولة الزجاجات والناقلات
انسداد الناقلات وتراكم الزجاجات
تُسبِّب أنظمة مناولة الزجاجات بعض أكثر المشكلات التشغيلية إرباكًا في تركيبات آلات تعبئة المياه. وتؤدي انسدادات الناقلات إلى وقف الإنتاج تمامًا، وقد تتسبب في تلف الحاويات أو المعدات إذا لم تُعالَج بسرعة. وتساهم عدة عوامل في حدوث حالات الانسداد. فالتباعد غير المناسب بين الزجاجات يسمح للحاويات بالاصطدام ببعضها عند نقاط الانتقال التي تحدث فيها تغييرات في الاتجاه أو تعديلات في السرعة. كما أن سوء محاذاة قضبان التوجيه يؤدي إلى تكوين نقاط ضغط تميل عندها الزجاجات أو تعلق ضد الهياكل الثابتة. أما مكونات الناقل البالية مثل حلقات السلسلة والمحامل وأحزمة الدفع فهي تسبب تقلبات في السرعة تخلّ بانسيابية تدفق الزجاجات.
كما تُسهم التباينات في جودة الزجاجات بشكل كبير في مشاكل المناورة. فقد لا تناسب الحاويات ذات التفاوتات البعدية المسارات الإرشادية المصمَّمة وفق المواصفات الاسمية. وقد تنهار الزجاجات رقيقة الجدران تحت ضغط القبض الناتج عن بعض آليات المناورة. كما قد يؤدي تطبيق الملصقات قبل التعبئة إلى تباينات في الاحتكاك، مما يؤثر على طريقة انزلاق الزجاجات عبر القنوات الإرشادية. ويساعد فهم هذه المتغيرات المترابطة المشغلين على تشخيص ما إذا كانت المشكلات ناتجة عن آلة تعبئة المياه نفسها أم عن العمليات السابقة التي تُورِّد الحاويات إلى محطة التعبئة.
تشخيص مشاكل نظام الناقل
ابدأ بتشخيص أعطال ناقل التعبئة بمراقبة حركة الزجاجات عند كل نقطة انتقال على طول خط التعبئة. راقب بدقة أماكن دخول وخروج الزجاجات من محطة التعبئة، ولاحظ أي حركات غير منتظمة أو ميلان أو تلامس بين الحاويات المتجاورة. قِس أبعاد الزجاجات الفعلية وقارنها بالمواصفات المستخدمة عند تحديد مواقع قضبان التوجيه. حتى الاختلافات الطفيفة في الأبعاد قد تُسبب مشاكل كبيرة في المناولة عند تراكمها عبر دورات الإنتاج. تحقق من محاذاة قضبان التوجيه باستخدام مساطر وأدوات قياس، وتأكد من أن القضبان المتوازية تحافظ على تباعد ثابت على طولها.
افحص مكونات محرك الناقل عن علامات التآكل أو التلف. استمع إلى الأصوات غير المعتادة مثل الصوت الخشين أو الصفير أو النقر الذي يشير إلى فشل المحامل أو مشاكل السلسلة. قِس سرعة الناقل عند عدة نقاط لتحديد أي تباينات قد تؤدي إلى تراكم الزجاجات. تأكَّد من أن نجوم التوقيت وآليات الفهرسة والبراغي الخاصة بالزجاجات تدور بسلاسة دون احتكاك أو تردُّد. شحِّن جميع الأجزاء المتحركة وفقًا لجداول الصيانة، مستخدمًا مواد التشحيم المناسبة التي تتحمل ظروف التشغيل. وفي أنظمة ماكينات تعبئة المياه ذات التوقيت القابل للضبط، تأكَّد من أن وصول الزجاجات إلى رؤوس التعبئة يكون متزامنًا بشكلٍ صحيح مع تسلسل فتح الصمامات.
تحسين تدفق الزجاجات
يتطلب تحقيق التعامل الموثوق بالزجاجات ضبطًا منهجيًّا لعدة معايير. ابدأ بضبط المسافات المناسبة بين الزجاجات باستخدام تعديلات التوقيت أو الأجهزة الفيزيائية لتحديد المسافات مثل براغي التغذية ونجوم التوقيت. ويوفِّر التباعد الصحيح مساحة كافية للعبوات لتخطّي المنعطفات والانتقالات دون أن تتلامس مع بعضها. وعَدِّل قضبان التوجيه لتوفير توجيه لطيف وثابت دون ممارسة ضغط جانبي مفرط قد يؤدي إلى تشويه الزجاجات. ويجب أن تحافظ القضبان على استقرار الزجاجات في مواضعها بينما تسمح بحركة أمامية سلسة وبأقل احتكاك ممكن.
تحقق من أن ارتفاع الناقل يُوضع الزجاجات في الموضع الصحيح بالنسبة لفوهة التعبئة ورؤوس الغلق ومحطات المعالجة الأخرى. ويؤدي الارتفاع غير الصحيح إلى مشكلات في المحاذاة تسبب أعطال التغذية وعيوب الجودة. واستخدم أجهزة استشعار الزجاجات والمفاتيح الضوئية للتحقق من وجود العبوة بشكل صحيح قبل بدء دورات التعبئة. وتمنع هذه المجسات جهاز تعبئة المياه من محاولة تعبئة زجاجات غير موجودة، مما يؤدي إلى تسربات فوضوية ومشكلات تلوث. ونظّف أسطح الناقل وقضبان التوجيه بانتظام لإزالة بقايا المنتج ولصاق التسميات وغيرها من الملوثات التي تزيد الاحتكاك وتسبب حركة غير منتظمة للزجاجات. وفكّر في تطبيق طلاءات منخفضة الاحتكاك على أسطح التوجيه في المناطق التي تظهر فيها الزجاجات باستمرار صعوبات في المناورة.
مشاكل التحكم الهوائي والهيدروليكي
مشاكل إمداد الهواء والضغط
تُشغِّل الأنظمة الهوائية العديد من الوظائف الحرجة في تركيبات آلات تعبئة المياه الحديثة، بما في ذلك تشغيل الصمامات وآليات القبض والاسطوانات الموضعية. وتؤدي مشاكل إمداد الهواء إلى صعوبات تشغيلية واسعة النطاق قد تبدو في البداية غير مرتبطة ببعضها البعض حتى يتم تشخيصها بطريقة منهجية. فعدم كفاية ضغط الهواء يمنع الصمامات من الفتح بالكامل، مما يقلل معدلات التدفق ويُطيل أوقات التعبئة. كما أن تقلبات الضغط تؤدي إلى قوة تشغيل غير متسقة، ما يسبب تباينًا في أحجام التعبئة وتشغيلًا غير موثوق للمكونات. أما إمدادات الهواء الملوثة فتُدخل الرطوبة والجسيمات التي تُتلف مقاعد الصمامات، وتُسدد التحكمات الهوائية، وتسرّع التآكل في جميع أنحاء النظام.
تسرب الهواء في خطوط التوزيع أو وصلات المكونات يؤدي إلى خفض الضغط المتاح وزيادة مدة تشغيل الضاغط، ما يُهدر الطاقة ويُضعف الأداء. وقد تمر التسريبات الصغيرة دون أن يلاحظها أحد أثناء التركيب الأولي، لكنها تتراكم مع مرور الوقت مع فكّ التوصيلات وتدهور الحشوات. وتؤثر التغيرات في درجة الحرارة على كثافة الهواء وقد تسبب مشاكل في تنظيم الضغط عندما تعمل الأنظمة ضمن نطاقات حرارية واسعة. ويساعد فهم هذه المبادئ الأساسية في النظم الهوائية المشغلينَ على إدراك أن العديد من المشكلات التي تبدو ميكانيكيةً في ظاهرها تعود في حقيقتها إلى نقص في إمداد الهواء.
تشخيص أنظمة الهيدروليك
توفر الأنظمة الهيدروليكية في معدات ماكينات تعبئة المياه قوةً عاليةً لعمليات مثل ضغط الغطاء وتثبيت الزجاجات. وعادةً ما تظهر المشكلات الهيدروليكية على شكل انخفاض في القوة أو بطء في سرعة التشغيل أو فشل تام في الوظائف الهيدروليكية. ويُعَد تلوث السائل من أكثر المشكلات الهيدروليكية شيوعًا، حيث يؤدي إلى إدخال جزيئات كاشطة تُتلف مكونات المضخة والصمامات وأختام الأسطوانات. ويحدث التلوث نتيجة لعدم كفاية الترشيح أو اتباع ممارسات صيانة غير سليمة أو فشل الأختام الذي يسمح بدخول الأتربة والشوائب الخارجية إلى الدائرة الهيدروليكية.
تؤدي مستويات السوائل المنخفضة إلى تكوّن فقاعات في المضخات، مما يُحدث ضجيجًا واهتزازًا مع خفض ضغط النظام. تحقق بانتظام من خزانات الزيت الهيدروليكي واحرص على الحفاظ على مستويات السوائل ضمن النطاقات المحددة. افحص حالة السائل من خلال فحص عينات منه للبحث عن أي تغير في اللون أو وجود جسيمات غريبة أو روائح غير طبيعية تشير إلى تدهوره أو تلوثه. تأكد من استبدال الفلاتر الهيدروليكية وفقًا لجدول الصيانة الموصى به، وأن انخفاض الضغط عبر الفلاتر يبقى ضمن الحدود المقبولة. ويشير الانخفاض المفرط في الضغط إلى امتلاء الفلتر بالملوثات، ما يستدعي استبداله فورًا لمنع حدوث ظاهرة التفريغ الجانبي (Bypass).
حل أعطال نظام التحكم
عندما تؤثر المشكلات الهوائية أو الهيدروليكية على تشغيل آلة تعبئة المياه، استخدم منهجًا تشخيصيًّا منهجيًّا. ابدأ بالتحقق من أن مصادر التوريد توفر ضغطًا وسعة تدفُّق كافيين لمتطلبات النظام. وثبِّت أجهزة قياس الضغط المعايرة عند نقاط استراتيجية في جميع أنحاء نظام التوزيع لتحديد انخفاضات الضغط التي تشير إلى وجود تسريبات أو مكونات غير كافية من حيث الأبعاد. أما في الأنظمة الهوائية، فقم بإجراء اختبار منهجي للتسريبات باستخدام كاشفات فوق صوتية أو محلول صابوني لتحديد أماكن فشل الوصلات والأنابيب التالفة.
اختبار المحركات والصمامات الفردية عن طريق عزلها عن النظام الرئيسي وتزويدها بضغط خاضع للتحكم مع مراقبة خصائص الاستجابة. ويشير التباطؤ في التشغيل أو عدم اكتماله إلى تآكل داخلي أو تلوث يتطلب إصلاح المكون أو استبداله. واستبدل جميع مرشحات الأنظمة الهوائية والهيدروليكية وفقًا لتوصيات الشركة المصنِّعة، حتى لو أشار الفحص البصري إلى إمكانية الاستمرار في الخدمة. فمرشحات تفقد فعاليتها قبل أن تظهر عليها علامات التشبع المرئي. وافرغ الرطوبة من خزانات الهواء وأوعية المرشحات يوميًّا في البيئات الرطبة لمنع تراكم المياه الذي قد يتسبب في تلف المكونات الواقعة في الجزء السفلي من الدائرة. واحافظ على درجة حرارة السائل الهيدروليكي ضمن نطاقات التشغيل المحددة لضمان امتلاكها اللزوجة والخصائص التزييتية المناسبة.
استكشاف أخطاء الأنظمة الكهربائية ونظم التحكم وإصلاحها
أعطال أنظمة الاستشعار والتغذية الراجعة
تعتمد أنظمة ماكينات تعبئة المياه الحديثة اعتمادًا واسعًا على أجهزة الاستشعار التي توفر إشارات استرجاعية إلى وحدات التحكم القابلة للبرمجة. وتؤدي أعطال أجهزة الاستشعار إلى تشغيل غير منتظم، لأن نظام التحكم لا يمكنه تحديد مواضع المكونات أو وجود الزجاجات أو اكتمال العملية بدقة. وقد تفشل أجهزة الاستشعار الضوئية التي تكشف عن موقع الزجاجات بسبب تلوث العدسة أو سوء المحاذاة أو عطل في المكونات الإلكترونية. كما قد تفقد أجهزة الاستشعار القريبة، التي تراقب مواضع الصمامات، معايرتها أو تصاب بأعطال كهربائية تؤدي إلى إرسال إشارات استرجاعية غير صحيحة. وقد تُعطي أجهزة استشعار المستوى، التي تراقب خزانات المنتج، قراءات خاطئة بسبب الترسبات أو التداخل الكهربائي.
غالبًا ما تؤدي مشاكل المستشعرات إلى أعطال متقطعة تظهر وتختفي بشكل غير متوقع، مما يجعل التشخيص أمرًا صعبًا. ويلاحظ المشغلون أن آلة تعبئة المياه تعمل بشكل طبيعي لفتراتٍ ثم تتوقف فجأةً مع ظهور رسائل خطأ تشير إلى غياب الزجاجات أو اكتمال الدورات بشكل ناقص. وتنشأ هذه المشكلات المتقطعة في كثيرٍ من الأحيان عن إشارات مستشعرات هامشية تتأثر بالظروف المحيطة مثل تغيرات الإضاءة أو التقلبات الحرارية أو الضوضاء الكهربائية الناتجة عن معدات أخرى. ويساعد فهم مبادئ عمل المستشعرات الفنيين على تشخيص ما إذا كانت المشكلات ناتجة عن المستشعرات نفسها أم عن عوامل بيئية تؤثر في أدائها.
مشاكل لوحة التحكم والبرمجة
تتراوح مشكلات نظام التحكم في تركيبات آلات تعبئة المياه من أخطاء بسيطة في المعاملات إلى أعطال برمجية معقدة. ويمكن أن يؤدي قيام المشغلين بتغيير المعاملات الحرجة عن طريق الخطأ أثناء التعديلات الروتينية إلى تغيير سلوك الآلة بشكل كبير. وتحتاج عمليات تغيير الإنتاج التي تتطلب أحجام زجاجات مختلفة أو مواصفات منتجات متنوعة إلى تحديث المعاملات، ويجب تنفيذ هذه التحديثات بدقة للحفاظ على التشغيل السليم. أما التغييرات غير الكاملة للمعاملات فتترك بعض الإعدادات مضبوطةً للمنتجات السابقة بينما تعكس الأخرى المتطلبات الحالية، مما يُحدث تضاربات تشغيلية.
قد توجد أخطاء برمجية في منطق التحكم المخصص أو في التعديلات التي تمت أثناء التشغيل الأولي. وقد لا تظهر هذه الأعطال الكامنة إلا عند حدوث ظروف تشغيلية محددة تُفعِّل مسارات الكود المشكلة. ويمكن أن تؤدي التلف البرمجي الناجم عن الاضطرابات الكهربائية، أو فشل البطاريات في أنظمة النسخ الاحتياطي للذاكرة، أو تحديثات البرامج غير المكتملة إلى ظهور مشكلات تشغيلية غامضة. وتوفِّر عمليات النسخ الاحتياطي المنتظمة لبرامج وأنظمة التحكم ومعاملاتها حمايةً أساسيةً ضد هذه المشكلات، مما يسمح باستعادة التكوينات المعروفة بأنها سليمة بسرعة عند ظهور أي مشكلات.
التشخيص الكهربائي المنظم
اتبع منهجية منهجية في استكشاف الأعطال الكهربائية لتجنب استبدال المكونات عشوائيًا، مما يُضيّع الوقت والموارد. ابدأ بمراجعة أية رسائل خطأ أو معلومات تشخيصية تقدّمها نظام التحكم. فتقوم وحدات التحكم القابلة للبرمجة الحديثة بتسجيل حالات العطل مع طوابع زمنية تساعد في تحديد الأنماط والأحداث المُحفِّزة. وافحص جميع إشارات المستشعرات باستخدام شاشات التشخيص المتاحة في معظم أنظمة التحكم. وتأكد من أن المستشعرات توفر حالات التشغيل/الإيقاف المناسبة أو القيم التناظرية التي تتوافق مع الظروف الفيزيائية الفعلية.
اختبر تشغيل المستشعرات يدويًّا عن طريق تفعيلها يدويًّا أثناء مراقبة المدخلات الخاصة بالوحدة التحكمية. وقد يشير المستشعر الذي يمرّ باختباره بشكل سليم عند اختباره منعزلًا، لكنه يفشل أثناء التشغيل العادي، إلى وجود مشكلات في تركيبه أو تلوّثه أو عدم كفاية هامش التشغيل الآمن له. وتأكد من شدة جميع التوصيلات الكهربائية وابحث عن أي علامات على التآكل أو ارتفاع درجة الحرارة. إذ إن التوصيلات الفضفاضة تُسبِّب أعطالًا متقطِّعة يصعب تشخيصها بسهولة. وقِسْ فروق الجهد عند النقاط الحرجة باستخدام أجهزة قياس معتمدة للتأكد من أن مصادر الطاقة توفر القيم الصحيحة. وافحص داخل لوحة التحكم للبحث عن علامات تسرب الرطوبة أو تراكم الغبار أو ارتفاع حرارة المكونات، والتي قد تؤدي إلى مشكلات في الموثوقية. أما بالنسبة لأنظمة ماكينات تعبئة المياه التي تعاني من أعطال كهربائية متكررة، فيجب أخذ العوامل البيئية في الاعتبار، مثل ارتفاع مستوى الرطوبة أو التقلبات الشديدة في درجات الحرارة أو الضوضاء الكهربائية، مما قد يستدعي استخدام غلاف واقٍ محسَّن أو دوائر تصفية.
الأسئلة الشائعة
ما السبب وراء توقُّف ماكينة تعبئة المياه الخاصة بي فجأةً عن تعبئة الزجاجات تمامًا؟
عادةً ما تؤدي انسدادات التعبئة الكاملة إلى إيقاف التشغيل الطارئ الناتج عن تشغيل وصلات الأمان، أو أعطال أجهزة الاستشعار التي تكشف عن ظروف غير طبيعية، أو فقدان المرافق الأساسية مثل الهواء المضغوط أو إمدادات المياه. تحقق من لوحة التحكم للعثور على رسائل الخطأ التي تشير إلى الشرط الذي تسبب في الإيقاف. وتأكد من أن جميع أزرار الإيقاف الطارئ قد تم تحريرها وأن حواجز السلامة مغلقة بشكل صحيح. وتحقق من أن ضغط الهواء وضغط إمدادات المياه والطاقة الكهربائية تفي جميعها بالمتطلبات الدنيا. وإذا أشارت أجهزة الاستشعار إلى غياب الزجاجات رغم وجودها فعليًا، فنظّف أجهزة الاستشعار الضوئية أو عدّل محاذاةَها. وأعد تعيين النظام فقط بعد تحديد السبب الجذري للعطل وإصلاحه لمنع حدوث عمليات إيقاف متكررة.
ما مدى تكرار استبدال الأختام والجلدات في آلة تعبئة المياه الخاصة بي؟
تعتمد فترات استبدال الأختام على ظروف التشغيل، بما في ذلك حجم الإنتاج وتركيب المياه ومدى درجات الحرارة وممارسات الصيانة. كحد أدنى، يُوصى بفحص الأختام الديناميكية الموجودة على قضبان الصمامات والمشغِّلات كل ثلاثة أشهر واستبدالها سنويًّا أو عند ظهور علامات التشقق أو التصلُّب أو التشوه أثناء الفحص البصري. أما الأختام الثابتة في الوصلات المفلنجة فهي تدوم عادةً لفترة أطول، لكن يجب استبدالها في كل مرة تُفكَّ فيها الوصلات لأغراض الصيانة. ويجب الاحتفاظ بسجلات تفصيلية لأداء الأختام لوضع جداول استبدال مخصصة لظروف التشغيل الخاصة بك. كما أن الاستبدال الوقائي للأختام قبل حدوث العطل يكون دائمًا أكثر فعالية من حيث التكلفة مقارنةً بالإصلاحات الطارئة أثناء دورات الإنتاج.
لماذا تنقلب زجاجاتي أحيانًا على الناقل بعد التعبئة؟
عادةً ما تشير زجاجات الانقلاب بعد التعبئة إلى أحد الأسباب التالية: ارتفاع مستوى التعبئة بشكل مفرط ما يؤدي إلى جعل الحاويات غير متوازنة من الأعلى، أو ضعف دعم قضبان التوجيه أثناء الفترة الحرجة التي تلي عملية التعبئة مباشرةً، أو عدم تطابق سرعات الناقلات بين قسم التعبئة والمعدات اللاحقة. تأكَّد من أن أحجام التعبئة لا تتجاوز عتبة استقرار الزجاجة، خاصةً بالنسبة للزجاجات الطويلة والضيقة. وتأكد من أن قضبان التوجيه تمتد بما يكفي خارج محطة التعبئة لتوفير الدعم اللازم بينما تستقر الزجاجات. وتحقق من أن معدلات تسارع الناقل تسمح للزجاجات بالوصول تدريجيًّا إلى السرعة المتزامنة دون حركات مفاجئة قد تُخلّ باستقرارها. وينبغي النظر في تنفيذ نظام تجميع الزجاجات أو تكوين مجموعات منها فور الانتهاء من التعبئة لتوفير دعم متبادل خلال فترة الاستقرار الأولية.
هل يمكنني تشغيل جهاز ملء المياه الخاص بي بسرعة أعلى من السعة المُحددة له؟
تشغيل آلة تعبئة المياه فوق سعتها المُصنَّفة يُسبِّب مشاكل عديدة تؤدي إلى انخفاض الموثوقية وجودة المنتج. وتستند السعات المُصنَّفة إلى الزمن اللازم لإكمال دورات التعبئة بشكلٍ صحيح، مما يسمح للصمامات بالانفتاح بالكامل، وتدفُّق السائل دون اضطراب، وإغلاق الصمامات تمامًا قبل خروج الزجاجات من محطة التعبئة. أما تجاوز السرعات المصمَّمة فيقلِّل من هامش التوقيت الحرج هذا، ما يؤدي إلى تعبئة غير كاملة، وانسكاب للسائل، وزيادة التآكل في المكونات الميكانيكية. وقد لا يتمكَّن نظام التحكم من الاستجابة بسرعة كافية للتعامل مع الزجاجات التي تصل بسرعة أكبر من المُصمَّم لها، مما يُحدث تعارضات في التوقيت وحالات خطأ. ولذلك، بدلًا من دفع المعدات الحالية لتعمل فوق قدراتها المُصنَّفة، يُفضَّل الترقية إلى أنظمة ذات سعة أعلى أو إضافة خطوط تعبئة متوازية لتلبية متطلبات الإنتاج المتزايدة بطريقة مستدامة.